
Ошибки в выборе шага зубьев — одна из самых частых причин преждевременного износа ленточного полотна. Слишком крупный шаг на тонкостенной трубе или профиле приводит к сколам зубьев, слишком мелкий на массивном круге — к забиванию впадин стружкой, перегреву и уводу реза.
Базовое правило: в контакте с заготовкой одновременно должны находиться от 3 до 6 зубьев. Отсюда практические ориентиры:
- тонкостенные трубы и профиль со стенкой 1–3 мм — мелкий шаг, 10/14 или 8/12 TPI;
- профиль и трубы со стенкой 3–8 мм — 6/10 или 5/8 TPI;
- сплошной круг и квадрат 50–150 мм — 4/6 или 3/4 TPI;
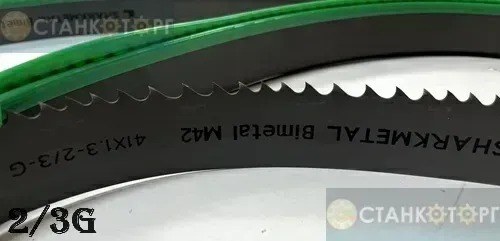
- массивные заготовки от 150 мм — 2/3 TPI и крупнее.
Переменный шаг (например, 6/10) снижает вибрацию и подходит для пакетной резки профиля. Внутри каждого дюйма такого полотна зубья одинаковые: например, на первом дюйме 6 зубьев, на втором 10.
Для резки нержавеющей и легированной стали лучше брать биметаллическое полотно M42 и снижать скорость ленты, для конструкционной стали подойдут стандартные режимы станка.
Подробные таблицы по шагу, скорости ленты и подаче собраны в справочнике «Станкоторга» по выбору шага зубьев ленточной пилы: https://stankotorg.ru/spravochnik-statyi.htm
ООО «Станкоторг» с 2008 года поставляет ленточнопильные станки по металлу и биметаллические полотна, склад в Москве и Московской области.
Алексей Розум, ООО «Станкоторг»


Комментарии
Добавить комментарий